Comment le tournage CNC peut-il améliorer la précision, les délais et le coût de vos pièces ?
Résumé de l'article
Si vous avez déjà acheté une pièce ronde « simple » et que vous vous retrouvez néanmoins avec des retards, des dimensions incohérentes, des bavures ou des coûts supplémentaires inattendus, vous savez déjà que le véritable défi n'est pas la forme, mais le contrôle du processus.CTournage CNest l'un des moyens les plus fiables de produire des pièces cylindriques et rotatives avec une précision reproductible, un rendement évolutif et un prix prévisible, lorsque le projet est correctement proposé et conçu correctement.
Ce guide détaille les problèmes les plus courants des acheteurs (confusion des tolérances, inadéquation des finitions de surface, dessins peu clairs, délais de livraison imprévisibles, litiges liés à la qualité) et montre comment les éviter. Vous trouverez également des listes de contrôle pratiques, un exemple de structure de demande de prix et une FAQ conçue pour aider les ingénieurs, les acheteurs et les propriétaires de projet à prendre des décisions en toute confiance.
Table des matières
- Aperçu en un coup d'œil
- Qu’est-ce que le tournage CNC et dans quoi est-il le meilleur ?
- Points douloureux de l’acheteur et comment les supprimer
- Quand devriez-vous choisir le tournage plutôt que le fraisage ou la coulée ?
- Liste de contrôle de conception et de dessin pour des devis plus rapides et moins chers
- Tolérances, état de surface et attentes en matière d'inspection
- Matériaux et finitions qui fonctionnent généralement bien
- Contrôles de qualité et documentation que vous pouvez demander
- Comment choisir un fournisseur de tournage sans deviner
- Un modèle de demande de prix pratique que vous pouvez copier
- FAQ
- Notes de clôture
Aperçu en un coup d'œil
- Définissez ce que fait réellement le tournage et où il brille.
- Mappez les problèmes de sourcing typiques avec des correctifs spécifiques que vous pouvez mettre en œuvre immédiatement.
- Donnez des conseils de conception et de devis qui réduisent les coûts sans sacrifier la fonctionnalité.
- Fixez des attentes réalistes en matière de tolérance, de finition et de vérification.
- Vous aider à choisir un fournisseur avec moins de risques et moins de surprises.
Qu’est-ce que le tournage CNC et dans quoi est-il le meilleur ?
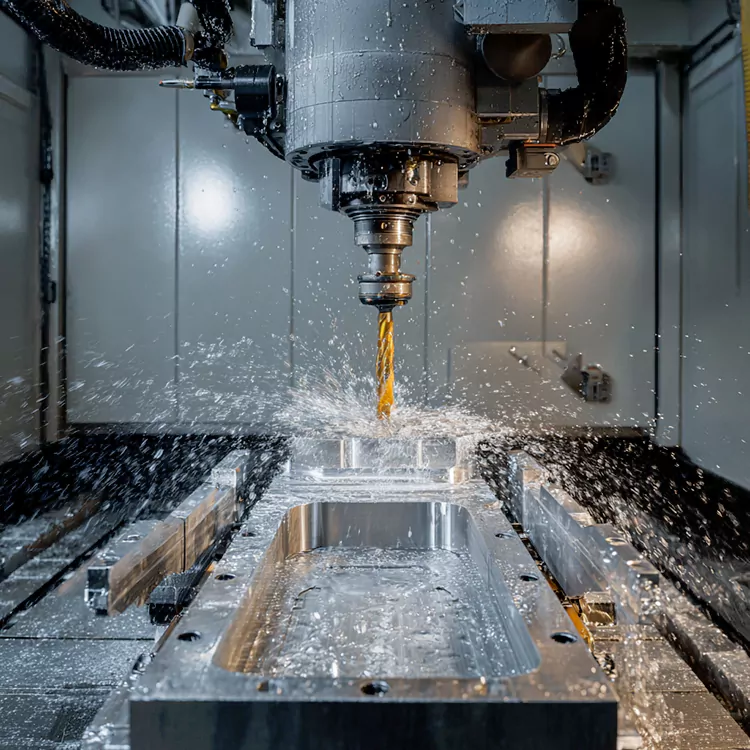
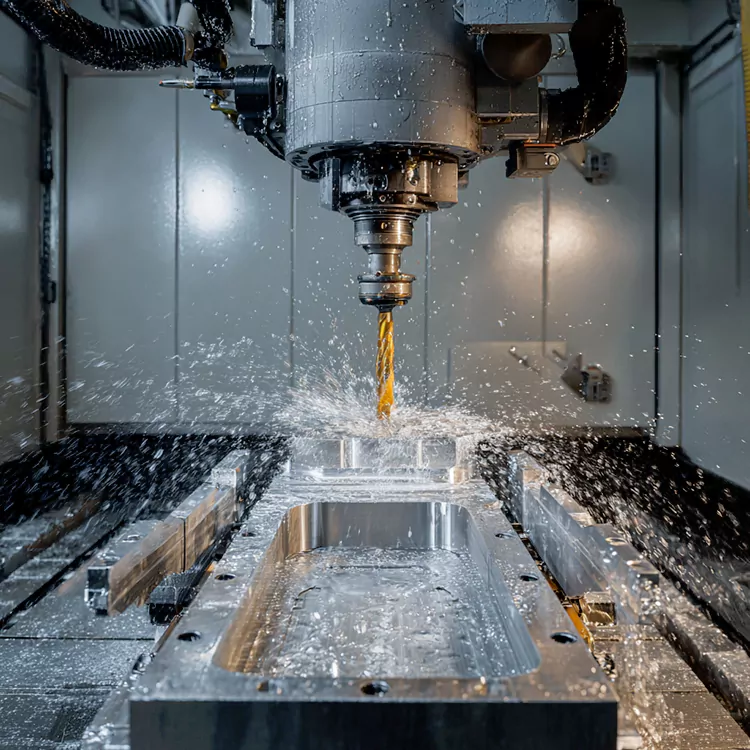
Le tournage CNC est un processus d'usinage dans lequel une pièce tourne pendant qu'un outil de coupe enlève de la matière pour créer la géométrie finale. Pensez aux arbres, bagues, manchons, broches, entretoises, pièces filetées, connecteurs et à tout composant dont les caractéristiques les plus importantes sont concentriques ou tournent autour d'un axe central.
Ce qui rend le tournage si précieux, c'est la répétabilité. Une fois la configuration stable, la machine peut produire des diamètres, des épaulements, des rainures, des chanfreins et des filetages constants avec une variation minimale, en particulier sur des volumes moyens et élevés. Les configurations de tournage modernes peuvent également intégrer des outils sous tension (pour les éléments plats, les trous transversaux et les fraisages), ce qui réduit les transferts et les délais de livraison.
- Idéal pour :pièces rondes, besoins de concentricité serrés, caractéristiques filetées, arbres longs, répétabilité de gros volumes.
- Généralement pas idéal pour :de grandes pièces prismatiques, des cavités complexes, des géométries flexibles très fines qui bavardent facilement.
Points douloureux de l’acheteur et comment les supprimer
La plupart des problèmes d’approvisionnement en tournage CNC sont évitables. L’astuce consiste à traiter l’étape du devis comme un alignement technique, et pas seulement comme une demande de prix. Voici les problèmes courants et les solutions pratiques.
| Point douloureux | Pourquoi cela arrive | Que faire à la place |
|---|---|---|
| Les pièces « respectent la taille » mais ne s’assemblent pas facilement | Les ajustements critiques, le faux-rond ou la concentricité n'ont pas été définis | Indiquez les données fonctionnelles, les classes d'ajustement et le faux-rond/concentricité là où cela compte |
| Les devis varient énormément selon les fournisseurs | Différentes hypothèses sur la tolérance, l'inspection, le temps de préparation et la finition | Standardisez votre demande de prix : matériaux, carte de tolérance, finition, quantité et attentes en matière d'inspection |
| Délai de livraison glissant après approbation | La disponibilité des matières premières, les processus secondaires ou la complexité de la configuration n’ont pas été révélés au début | Demandez un itinéraire de processus et une liste de risques (matériau, placage, traitement thermique, outils spéciaux) |
| La finition de surface « semble rugueuse » même si les dimensions sont correctes | L'objectif de finition n'était pas spécifié ou était irréaliste pour le matériau/processus | Spécifier une exigence de finition (Ra) uniquement sur les surfaces fonctionnelles, pas partout |
| Problèmes de fil (serré/lâche, irritant, incohérent) | Norme de filetage manquante, classe, impact du revêtement ou méthode de jauge | Définir la norme/classe de filetage + la tolérance de placage + la méthode d'inspection (GO/NO-GO) |
| Frais supplémentaires inattendus | L’ébavurage, le nettoyage, l’emballage ou l’inspection spéciale n’étaient pas inclus | Insérez ces éléments directement dans la demande d'offre et demandez la transparence des éléments de campagne. |
Quand devriez-vous choisir le tournage plutôt que le fraisage ou la coulée ?
Le tournage est souvent la meilleure voie lorsque votre géométrie est rotationnelle et que les exigences fonctionnelles dépendent de la rondeur, de la coaxialité ou de surfaces d'appui lisses. Mais ce n’est pas automatiquement le choix le moins cher pour chaque pièce.
- Choisissez le tournagelorsque vous avez besoin de diamètres reproductibles, d'ajustements stables, de filetages propres ou de caractéristiques concentriques sur l'ensemble du volume.
- Choisissez le fraisagelorsque la plupart des entités sont planes, en poches ou définies par plusieurs faces orthogonales.
- Envisagez le moulage/forgeagelorsque la pièce est grande et que l'enlèvement de matière serait excessif, utilisez le tournage pour la finition des surfaces critiques.
Une règle pratique : si une pièce peut être décrite principalement par ses diamètres, ses longueurs et ses légendes de filetage, le tournage vous donnera généralement le plan de fabrication le plus propre et le plus rapide.
Liste de contrôle de conception et de dessin pour des devis plus rapides et moins chers
Un « bon » dessin de tournage est celui qui met en évidence ce qui doit être contrôlé et donne de la flexibilité partout ailleurs. La surdéfinition de chaque dimension entraîne un usinage plus lent et une inspection plus lourde.
- Marquez les fonctionnalités critiques :Identifiez les diamètres, les épaulements et les filetages qui commandent l'assemblage ou l'étanchéité.
- Utilisez des tolérances réalistes :Ne resserrez que les fonctionnalités qui en ont vraiment besoin. Desserrez le reste.
- Spécifiez la stratégie de référence :Si le faux-rond ou la coaxialité sont importants, définissez des références qui correspondent à la manière dont la pièce sera maintenue et mesurée.
- Pensez à l'accès aux outils :Des rainures étroites et profondes, des coins internes pointus et de minuscules contre-dépouilles peuvent nécessiter un outillage spécial.
- Préférez les rayons/chanfreins standards :Les bords simples réduisent le risque de bavure et améliorent la sécurité de manipulation.
- Plan d'ébavurage :Si des bords sans bavures sont indispensables (médical, fluide, électronique), indiquez-le clairement.
- Clarté du fil :Indiquez le type de filetage, le pas, la classe et toute exigence en matière de revêtement ou de lubrification.
- Fournir STEP + dessin :Un modèle 3D permet de confirmer l'intention ; le dessin contrôle l’acceptation.
Si vous n’êtes pas sûr des fonctionnalités « critiques », un test rapide consiste à demander :Quelles dimensions provoqueraient une défaillance fonctionnelle si elles dérivent ?Ceux-ci font l’objet du contrôle le plus strict. Tout le reste est une opportunité d’économiser du temps et de l’argent.
Tolérances, état de surface et attentes en matière d'inspection
Le tournage peut être extrêmement précis, mais une « tolérance stricte partout » est le moyen le plus rapide de gonfler les coûts. L’objectif est de faire correspondre les objectifs de tolérance et de finition à la fonction et à la capacité de mesure.
| Exigence | Attente typique de l'acheteur | Conseils pratiques |
|---|---|---|
| Tolérance de diamètre | Très serré sur tous les diamètres | Serrez uniquement sur des surfaces adaptées ; permettre une tolérance plus large sur les diamètres non correspondants |
| Faux-rond / concentricité | Demandé « juste au cas où » | Spécifiez uniquement si la pièce tourne, se scelle ou s'aligne ; définir les données et la méthode de mesure |
| Finition de surface (Ra) | Faible Ra partout | Appliquer des cibles Ra sur les surfaces de roulement/d'étanchéité ; la finition standard est bien ailleurs |
| Plan de contrôle | Inspection à 100 % implicite mais non déclarée | Indiquer le plan d'échantillonnage, la méthode de jaugeage et ce qui nécessite une inspection complète |
| Premier article | Supposé facultatif | Utilisez l'approbation du premier article pour les nouvelles pièces afin de verrouiller les attentes plus tôt |
L’alignement des mesures compte autant que l’usinage. Si le fournisseur mesure un diamètre d'une manière et que vous mesurez d'une autre manière (température différente, méthode différente, surface de référence différente), vous pouvez vous retrouver dans un litige même si les deux parties ont agi de bonne foi. Pour les pièces critiques, convenez dès le départ de la méthode de vérification.
Matériaux et finitions qui fonctionnent généralement bien
Le choix des matériaux affecte l'usinabilité, le coût, la résistance, la résistance à la corrosion et la qualité de finition. Vous trouverez ci-dessous les options courantes que les acheteurs sélectionnent pour les composants tournés.
| Matériel | Pourquoi les acheteurs le choisissent | Notes pour le tournage |
|---|---|---|
| Aluminium (différentes qualités) | Léger, bonne résistance à la corrosion, rentable | Grande usinabilité ; envisager l'anodisation pour l'usure/corrosion |
| Acier inoxydable | Résistance à la corrosion, durabilité | Peut être plus lent à usiner ; définir les exigences de finition sur les surfaces fonctionnelles |
| Acier au carbone | Solidité et équilibre des coûts | Peut nécessiter un revêtement/placage ; clarifier les attentes en matière de corrosion |
| Laiton | Conductivité, usinabilité, aspect | Excellent pour les filetages et les raccords ; vérifier les besoins de conformité de votre marché |
| Plastiques techniques | Légèreté, isolation, résistance chimique | La dilatation thermique est importante ; définir soigneusement les conditions de mesure et les tolérances |
- Astuce de finition :Si vous avez besoin d'un placage, d'une anodisation ou d'un traitement thermique, discutez de l'impact dimensionnel. Certaines finitions ajoutent de l'épaisseur ; certains processus peuvent introduire une distorsion mineure.
- Conseil d'emballage :Pour les surfaces cosmétiques, demandez un emballage de protection pour éviter les rayures dues au transport.
Contrôles de qualité et documentation que vous pouvez demander
Un fournisseur solide ne se contente pas de « fabriquer la pièce » : il facilite votre processus d'acceptation. Si votre projet présente des enjeux élevés, vous pouvez demander une documentation qui réduit les risques en aval.
- Certification matérielle :Confirme la qualité et la traçabilité.
- Rapport d'inspection du premier article :Valide les dimensions critiques avant la production complète.
- Dossiers d'inspection en cours de fabrication :Démontre la stabilité du processus pendant l’exécution.
- Enregistrements de jaugeage des fils :Surtout pour les pièces filetées critiques pour la sécurité ou à volume élevé.
- Vérification de l'état de surface :Si Ra est vraiment fonctionnel, demandez comment il est mesuré.
- Notes de contrôle des modifications :Approbations documentées en cas de modification de l'outillage, du lot de matériaux ou de l'itinéraire de processus.
Vous n’avez pas besoin de tout cela pour chaque partie. Utilisez la documentation là où elle vous protège : nouvelles conceptions, assemblages critiques, industries réglementées ou production en grand volume où les retouches sont coûteuses.
Comment choisir un fournisseur de tournage sans deviner
La sélection d’un fournisseur est plus facile lorsque vous évaluez sa façon de penser, et pas seulement ce qu’il promet. Voici des signaux pratiques à rechercher lors de vos premières conversations :
- Ils posent des questions de clarification :sur la fonction, les caractéristiques critiques et l’inspection, pas seulement sur la quantité.
- Ils offrent des commentaires sur la conception :pour réduire les coûts ou améliorer la fabricabilité sans changer la fonction.
- Ils expliquent le parcours du processus :tournage, opérations secondaires, finition, inspection et emballage.
- Ils discutent du risque dès le début :délais de livraison des matériaux, outillage spécial, contraintes de finition de surface ou points chauds de tolérance serrée.
- Ils peuvent évoluer :prototypes et production avec une méthode cohérente de contrôle des révisions.
Un partenariat fiable semble « ennuyeux » dans le meilleur des cas : moins de surprises, moins de questions tardives et moins de disputes sur l’acceptation.
Un modèle de demande de prix pratique que vous pouvez copier
Si vous souhaitez des devis plus cohérents et moins d'e-mails de suivi, incluez les éléments suivants dans votre demande :
- Nom de la pièce et révision :Inclure la lettre/le numéro de révision et la date.
- Fichiers :Dessin PDF + modèle STEP.
- Quantité et prévisions :Quantité du prototype, premier lot et utilisation annuelle estimée.
- Matériel:Grade/spécification + si les substitutions sont autorisées.
- Dimensions critiques :Identifiez les caractéristiques qui déterminent l’ajustement/la fonction.
- Approche de tolérance :Là où des tolérances strictes sont vraiment requises ; tolérances par défaut ailleurs.
- Exigences de finition :L'état de surface cible uniquement les surfaces pertinentes ; besoins cosmétiques le cas échéant.
- Processus secondaires :Traitement thermique, anodisation, placage, passivation, marquage, nettoyage.
- Attentes en matière d'inspection :Premier article, plan d'échantillonnage, jauges et format de rapport.
- Exigences d'emballage :En vrac ou protégé individuellement, besoins d'étiquetage.
Ce niveau de clarté réduit généralement le temps de soumission, améliore la cohérence des prix et vous aide à comparer les fournisseurs sur la base des mêmes hypothèses.
FAQ
Question :Quels types de pièces bénéficient le plus du tournage CNC ?
UN:Pièces à géométrie cylindrique (arbres, bagues, manchons, connecteurs filetés, broches, entretoises), en particulier lorsque la concentricité, l'arrondi ou la répétabilité d'un lot à l'autre sont importantes.
Question :Pourquoi deux fournisseurs proposent-ils le même dessin de manière si différente ?
UN:Ils peuvent supposer différentes tolérances, intensités d’inspection, stratégie de configuration, besoins en outils ou itinéraires de finition. Un appel d'offres standardisé qui définit les caractéristiques critiques et les attentes en matière de vérification rend les prix beaucoup plus comparables.
Question :Dois-je exiger des tolérances strictes sur chaque dimension pour être sûr ?
UN:Généralement non. Des tolérances serrées augmentent le temps d’usinage et les coûts d’inspection. Appliquer un contrôle strict uniquement aux ajustements fonctionnels et aux caractéristiques d'alignement ; assouplir les dimensions non critiques pour réduire les coûts tout en maintenant les performances.
Question :Comment puis-je éviter les problèmes de thread ?
UN:Spécifiez la norme et la classe du filetage, précisez si un revêtement/placage est appliqué et convenez du jaugeage (GO/NO-GO). Si le fil de discussion est critique, demandez des enregistrements de vérification ou l'approbation du premier article.
Question :Que dois-je faire si la finition de surface est importante pour l'étanchéité ou le roulement ?
UN:Fixez un objectif de finition de surface (Ra) sur ces surfaces spécifiques, et non sur la pièce entière, et confirmez comment le fournisseur le mesure. Cela permet de contrôler les coûts tout en protégeant la fonction.
Question :Comment réduire les délais de livraison des pièces tournées ?
UN:Fournissez des fichiers complets, marquez clairement les caractéristiques critiques, évitez les tolérances strictes inutiles et discutez dès le début de la disponibilité des matériaux et des processus secondaires. Approuver rapidement un premier article évite également les pauses de production.
Notes de clôture
Quand c'est bien fait,Tournage CNCn’est pas seulement une option d’usinage : c’est un système de production prévisible. Les meilleurs résultats proviennent de l’alignement : des exigences fonctionnelles claires, des tolérances réalistes, des méthodes d’inspection convenues et un fournisseur qui communique comme un partenaire de fabrication.
Si vous souhaitez une équipe capable de réviser vos dessins, de suggérer des améliorations réalisables et de prendre en charge les prototypes et les séries de production,Shenzhen Honmor Precision Technology Co., Ltd.est prêt à aider. Dites-nous votre application, votre quantité, votre matériau et vos caractéristiques critiques, puisContactez-nouspour obtenir un devis et des commentaires pratiques que vous pouvez utiliser immédiatement.
Actualités connexes
- Qu'est-ce qui fait des pièces d'usinage CNC complexes à 5 axes l'épine dorsale de la fabrication avancée ?
- Pourquoi les pièces tournées en titane haute tolérance sont-elles l'épine dorsale de l'innovation aérospatiale et médicale ?
- Pourquoi les pièces automobiles usinées CNC sur 5 axes sont-elles le choix intelligent pour les composants automobiles complexes ?
- Pourquoi les pièces tournées en aluminium CNC sont-elles la solution privilégiée pour les composants légers et de haute précision ?
- Les prototypes imprimés en 3D rapides peuvent-ils réellement accélérer votre R&D et réduire les coûts ?
- Composants métalliques de prototype CNC : pourquoi sont-ils essentiels pour votre prochain projet
Laissez-moi un message