Pourquoi le tournage sur tour de type suisse maintient-il la stabilité des pièces de précision alors que tout le reste commence à fléchir ?
Abstrait:Les pièces petites, minces et de haute précision sont notoirement faciles à déformer lors de l'usinage, en particulier lorsque vous recherchez des tolérances strictes, une finition de surface propre et une répétabilité à grande échelle.Tour de type suisseest spécialement conçu pour résoudre ces maux de tête en soutenant la pièce à proximité du point de coupe, en réduisant la déflexion et en permettant plusieurs opérations dans une seule configuration. Dans cet article, vous apprendrez ce qui différencie l'usinage suisse, quand c'est le bon choix, comment concevoir des pièces qui fonctionnent sans problème, quels matériaux et processus secondaires s'y associent bien et ce qu'il faut rechercher chez un partenaire de fabrication lorsque la qualité et la livraison ne peuvent pas déraper.
Table des matières
- Tour de type suisse tournant en anglais simple
- Quand le tournage sur tour de type suisse est le meilleur choix
- Comment fonctionne le processus et ce qu'il résout
- Conseils de conception qui réduisent les coûts et les risques
- Des matériaux et des finitions qui se marient bien avec l'usinage suisse
- Contrôle qualité et documentation que vous pouvez réellement utiliser
- Comment choisir le bon fournisseur pour le tournage suisse
- FAQ
- Étape suivante
Contour
- Définir le tournage sur tour de type suisse et pourquoi il se comporte différemment du tournage conventionnel
- Adaptez le processus aux problèmes du monde réel tels que la déviation, les bavures et les tolérances instables
- Expliquer le flux de travail depuis l'alimentation des barres jusqu'à la découpe et la manipulation des pièces
- Partagez les directives de conception pour la fabrication pour améliorer le rendement et réduire les coûts
- Couvrir les choix de matériaux, les finitions et les opérations secondaires typiques
- Clarifier quelles inspections et quels documents aident les acheteurs à réduire les risques
- Fournir une liste de contrôle de sélection des fournisseurs ainsi que des FAQ pratiques
Tour de type suisse tournant en anglais simple
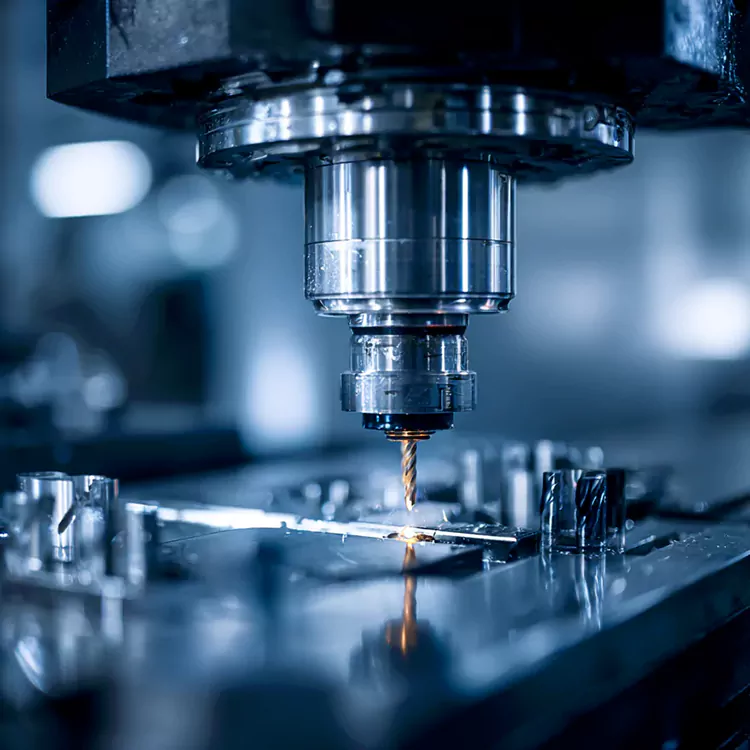
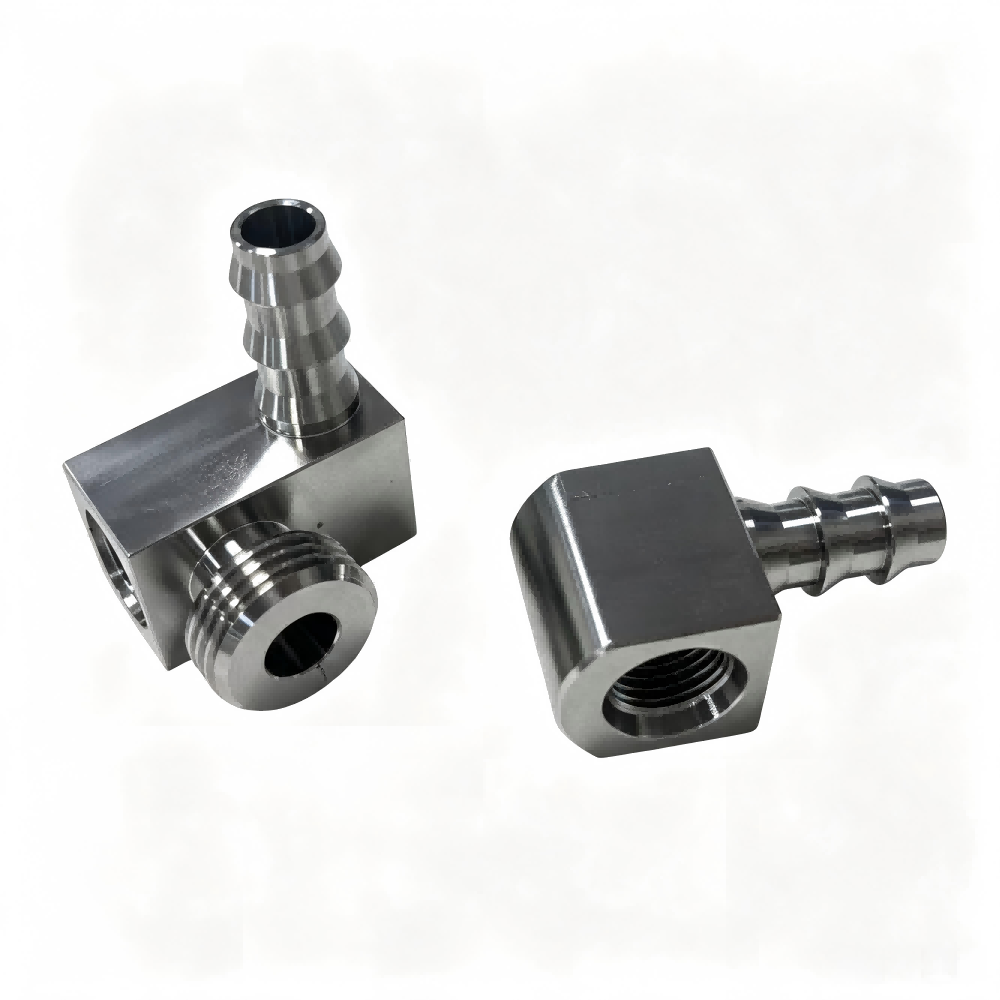
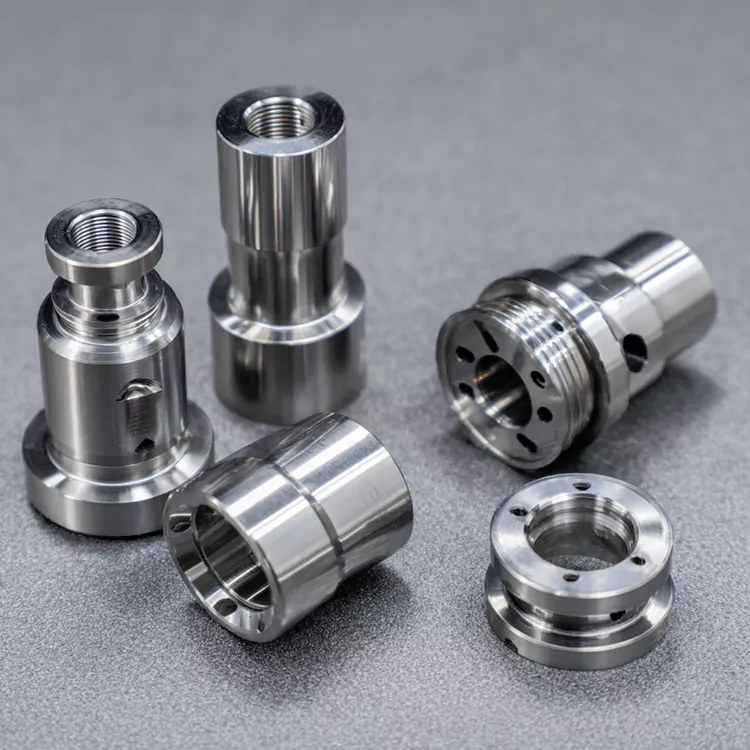
Le tournage sur tour de type suisse (souvent appelé « tournage suisse » ou « tournage à poupée mobile ») est une méthode d'usinage conçue pour les pièces de petit diamètre et les géométries longues et minces qui ont tendance à se plier, à brouter ou à dériver hors tolérance sur les tours standard.
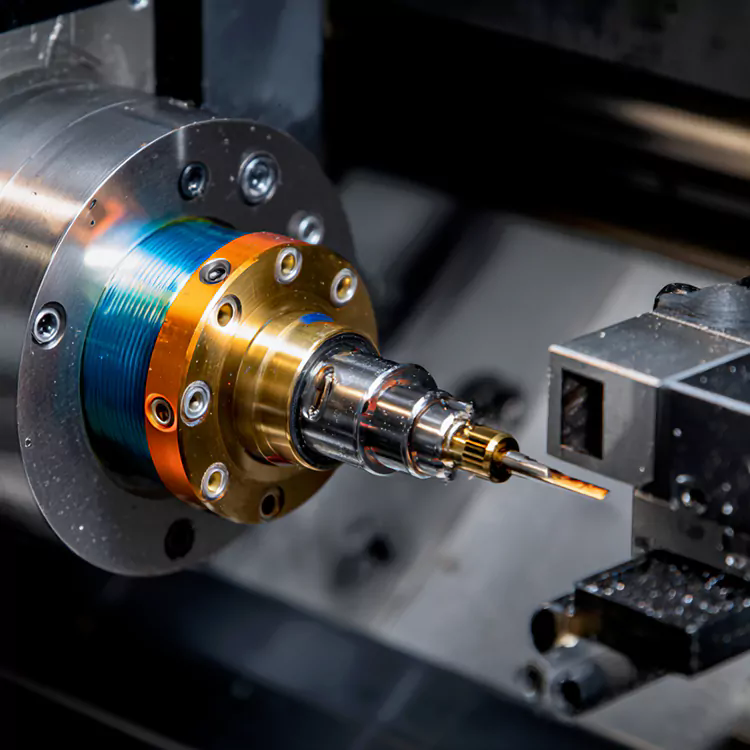
La principale différence estcomment la pièce est supportée. Au lieu de laisser pendre un long bâton de matériau (là où il peut fouetter ou fléchir), les machines suisses guident la barre à travers undouille de guidagequi supporte le matériau très près de l'endroit où la coupe a lieu. Ce support réduit considérablement la déflexion, qui est l'une des principales causes de problèmes de variation dimensionnelle et d'état de surface.
- Plus de stabilité :Le support près de la pointe de l'outil aide à éviter la flexion et le broutage.
- Plus de fonctionnalités par cycle :De nombreuses machines suisses combinent des opérations de tournage, de fraisage, de perçage et de traversage dans un seul programme.
- Meilleure répétabilité :Des conditions de coupe stables produisent souvent des résultats cohérents sur de longues séries de production.
- Efficace pour la production alimentée au bar :Idéal lorsque vous souhaitez un usinage continu à partir de barres avec un minimum de manipulation.
Si votre pièce est courte et volumineuse, un tour CNC standard peut parfaitement convenir. Mais une fois que les pièces deviennent fines, longues, délicates ou riches en fonctionnalités, le tournage sur tour de type suisse devient moins un « agréable à avoir » et davantage un « cela sauvera votre projet ».
Quand le tournage sur tour de type suisse est le meilleur choix
La plupart des acheteurs ne commencent pas par dire : « J’ai besoin d’un usinage suisse ». Ils commencent par des problèmes :
- "Mon rapport de tolérance semble correct sur le papier, mais les assemblages ne s'ajustent pas de manière cohérente."
- « La pièce continue de présenter des marques d'outil ou une conicité. »
- « Nous constatons des bavures difficiles à éliminer sans endommager les caractéristiques. »
- « Nous avons besoin de plusieurs opérations, et chaque transfert ajoute des risques et des délais. »
Le tournage sur tour de type suisse est souvent la meilleure solution lorsque vos pièces présentent une ou plusieurs de ces caractéristiques :
- Petits diamètreset zones de tolérance serrées
- Rapport longueur/diamètre élevé(pièces fines qui se comportent comme des ressorts)
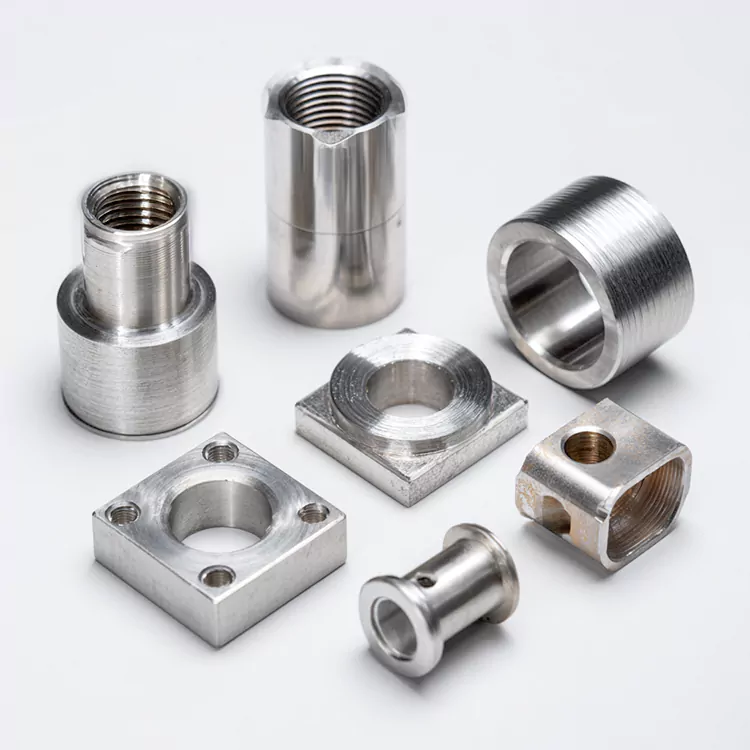
- Fonctionnalités complexestels que des plats, des trous transversaux, des filetages, des rainures ou une géométrie fraisée
- Volume moyen à élevéune production où la cohérence compte autant que la rapidité
- Exigences esthétiques ou fonctionnelles en matière de surfacecela ne peut pas être « peaufiné » plus tard
| Point de douleur courant de l’acheteur | Ce que le tournage suisse change | Résultat pratique |
|---|---|---|
| Les pièces longues et fines fléchissent pendant la coupe | La douille de guidage soutient le matériau à proximité de la zone de coupe | Dimensions plus stables, moins de conicité, meilleure consistance |
| Le bavardage ruine la finition et la tolérance | Une longueur non supportée plus courte réduit les vibrations | Des surfaces plus lisses et moins de pièces rejetées |
| Trop de configurations pour ajouter des trous/plats transversaux | La capacité multi-outils prend en charge le tournage et le fraisage combinés | Moins de transferts, délais de livraison réduits, risques réduits |
| Les bavures sur les petits bords sont difficiles à éliminer | Une coupe stable et des parcours d'outils optimisés améliorent le contrôle des arêtes | Bords plus nets et stratégie d'ébavurage plus simple |
Comment fonctionne le processus et ce qu'il résout
Considérez une machine suisse comme un système de production construit autour d’une alimentation contrôlée des matériaux et d’un outillage synchronisé. Voici ce qui se passe généralement dans un cycle de tournage sur tour de type suisse :
- Alimentation en barre :La machine fait avancer les barres avec un contrôle précis.
- Support de douille de guidage :La barre passe dans une douille qui la maintient rigide à proximité de la zone de coupe.
- Principales opérations de tournage :Les outils coupent des diamètres, des cônes, des rainures et des filetages tandis que la pièce reste supportée.
- Opérations croisées :Les outils motorisés peuvent fraiser des méplats, percer des trous transversaux ou créer des fonctionnalités clés sans passer à une machine distincte.
- Découpe et manipulation des pièces :La pièce terminée est séparée de la barre et collectée avec un minimum de dommages de manipulation.
Ce flux de travail est important car les plus grands ennemis de la précision sontmouvement incontrôléetmanipulation supplémentaire. Chaque fois qu'une pièce est retirée, resserrée, réindiquée ou transportée vers une autre opération, la probabilité de variation augmente. Le tournage suisse est conçu pour maintenir la pièce stable, soutenue et usinée en continu jusqu'à ce que le travail soit terminé.
Ce que cela résout en termes réels :Si vous achetez des composants de précision pour des dispositifs médicaux, des appareils électroniques, des optiques, des capteurs automobiles ou des assemblages industriels, l’objectif n’est pas seulement une « tolérance stricte ». Le but estcomportement d'assemblage prévisible- des pièces qui s'ajustent de la même manière aujourd'hui, le mois prochain et après votre échelle de volume.
Conseils de conception qui réduisent les coûts et les risques
Le tournage sur tour de type suisse peut effectuer un travail impressionnant, mais vous obtiendrez de meilleurs prix, un rendement plus élevé et une livraison plus rapide lorsque la conception correspond au processus. Ces directives pratiques permettent d’éviter les surprises courantes :
- Spécifiez les tolérances avec intention :Respectez des tolérances strictes uniquement là où la fonction l’exige. Une tolérance excessive peut gonfler les coûts et le temps d’inspection.
- Rapport longueur/diamètre de la montre :L'usinage suisse gère bien les pièces minces, mais les rapports extrêmes peuvent néanmoins nécessiter une stratégie particulière (outillage, avances, support ou ordre d'opération).
- Standardisez les filetages et les rayons adaptés aux outils :Les formes de filetage communes et les congés sensibles réduisent la complexité de la programmation et des outils.
- Plan de contrôle des bavures :Les petits bords et les trous transversaux peuvent créer des problèmes de bavure : indiquez clairement et de manière réaliste les exigences en matière de rupture de bord.
- Choisissez des fonctionnalités qui peuvent être complétées en un seul cycle :Alignez les méplats, les trous et la géométrie des clés afin que la machine puisse les atteindre efficacement.
| Fonctionnalité/exigence | Ce qu'il faut clarifier | Pourquoi c'est important |
|---|---|---|
| Zones de tolérance critiques | Quelles dimensions déterminent l'ajustement/la fonction | Aide à prioriser le contrôle et à éviter les coûts inutiles |
| Finition superficielle | Où la finition est fonctionnelle plutôt que cosmétique | Empêche le surtraitement et garantit les performances |
| État des bords | Bords cassés, niveau d'ébavurage ou « tranchant autorisé » | Réduit l’ambiguïté et les retouches |
| Matériau et traitement thermique | Exigences en matière d'état/de condition et de calendrier | Affecte l'usinabilité, le risque de distorsion et les dimensions finales |
| Attentes en matière d'inspection | Plan d'échantillonnage et format de rapport | Accélère l’approbation et évite les allers-retours |
Raccourci de l'acheteur :Si vous partagez un dessin accompagné d'une courte note décrivant la fonction de la pièce et les conditions d'assemblage, votre fournisseur peut souvent proposer des points de contrôle plus intelligents, des ajustements permettant de réduire les coûts et des plans d'inspection plus fiables.
Des matériaux et des finitions qui se marient bien avec l'usinage suisse
Le tournage sur tour de type suisse est couramment utilisé sur une large gamme de métaux et de plastiques techniques. Le meilleur choix dépend des propriétés mécaniques, de la résistance à la corrosion, du poids, de la conductivité et de vos exigences de finition.
Matériaux courants :
- Aciers inoxydables :Idéal pour la résistance à la corrosion et les pièces sensibles à la résistance
- Alliages d'aluminium :Léger, efficace à usiner, largement utilisé dans l’électronique et les luminaires
- Laiton et alliages de cuivre :Excellente usinabilité, populaire pour les composants électriques
- Titane:Rapport résistance/poids élevé et résistance à la corrosion pour les applications exigeantes
- Plastiques techniques :Options telles que le PEEK, le PTFE ou l'acétal pour les besoins d'isolation et de résistance chimique
Opérations secondaires typiques :
- Ébavurage et finition des bords pour la sécurité du montage
- Traitement thermique (selon les besoins de résistance ou d'usure)
- Anodisation, placage, passivation ou revêtement en fonction de l'environnement et des objectifs de performance
- Marquage laser pour la traçabilité ou le marquage (si spécifié)
Une remarque pratique : les étapes de finition peuvent légèrement modifier les dimensions en fonction du type de processus et de l'épaisseur. Si une fonctionnalité est sensible, cela vaut la peine de discuter si elle doit être usinéeavantouaprèsfinition – et quelles dimensions doivent être vérifiées à chaque étape.
Contrôle qualité et documentation que vous pouvez réellement utiliser
Les acheteurs de précision n’ont pas seulement besoin de pièces détachées : ils ont besoin de confiance. Les meilleurs fournisseurs considèrent l'inspection et la documentation comme un moyen de réduire vos risques en aval, et non comme un exercice de vérification des cases.
Ce qu'un contrôle qualité fiable comprend souvent :
- Planification claire des inspections :Identifier les caractéristiques clés et l'approche de mesure avant les rampes de production
- Contrôles en cours :Vérifier les dimensions critiques pendant l'analyse, et pas seulement à la fin
- Méthodes de mesure cohérentes :Utiliser des jauges appropriées, des outils calibrés et des routines stables
- Rapports exploitables :Données de mesure lisibles et liées aux exigences du dessin
Documentation commune que vous pouvez demander (en fonction de votre programme) :
- Certificats de matériaux et détails de traçabilité
- Rapports d'inspection du premier article pour approbation initiale
- Dossiers d'inspection par lots et résumés dimensionnels
- Notes de processus pour exigences particulières (finition, marquage, manipulation)
Si vous avez déjà reçu un rapport qui semble officiel mais qui ne vous aide pas à prendre des décisions, vous savez déjà pourquoi c’est important. Demandez à votre fournisseur ce qu'il mesure, comment il le mesure et ce qui déclenche une action corrective lorsqu'une variation apparaît.
Comment choisir le bon fournisseur pour le tournage suisse
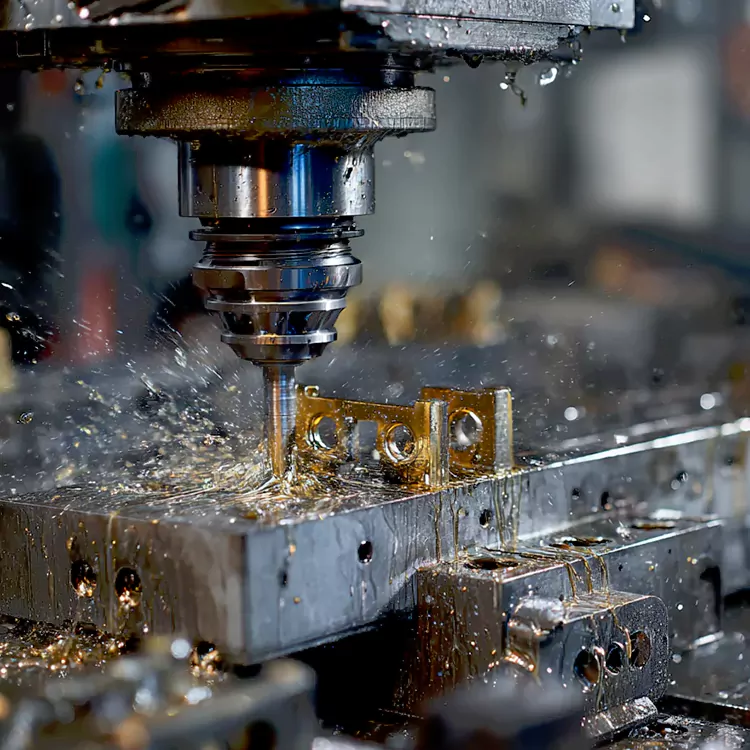
Le tournage sur tour de type suisse est une capacité spécialisée. Le fournisseur que vous choisissez affecte donc bien plus que le prix. Vous choisissez également leur jugement technique, leur discipline en matière de processus et leur capacité à maintenir une production stable lorsque le volume augmente.
Voici une liste de contrôle simple pour évaluer un partenaire de fabrication :
- Assistance technique :Est-ce qu'ils examinent de manière proactive votre dessin pour détecter les risques, les problèmes de pile de tolérance et les problèmes de bavures ?
- Capacité du processus :Peuvent-ils effectuer plusieurs opérations en un seul cycle pour réduire les transferts ?
- Consistance de la qualité :Expliquent-ils les routines d'inspection et fournissent-ils des résultats de mesure significatifs ?
- Communication:Posent-ils les bonnes questions dès le début (fonction, pièces à assembler, priorité de finition) au lieu de deviner ?
- Évolutivité :Peuvent-ils prendre en charge à la fois la construction de prototypes et une production répétée stable ?
Où Shenzhen Honmor Precision Technology Co., Ltd.Si votre programme nécessite un tournage sur tour de type suisse pour des composants de haute précision et de petit diamètre, un fournisseur compétent doit être en mesure de combiner la planification du processus, un retour d'information pratique sur la conception et une inspection disciplinée pour réduire les surprises. L’objectif est simple : des pièces livrées prêtes à être assemblées, sans problèmes cachés qui n’apparaissent qu’une fois que vous êtes pressé par les délais.
FAQ
Q : Quels types de pièces bénéficient le plus du tournage sur tour de type suisse ?
UN:Composants petits, minces et riches en fonctionnalités, en particulier ceux avec des exigences de tolérance strictes, des trous transversaux, des plats, des filetages, des rainures et des attentes en matière de finition de surface. C’est particulièrement utile lorsque la minimisation de la déviation et de la manipulation est essentielle.
Q : Le tournage suisse est-il uniquement destiné à la production en grandes séries ?
UN:Pas seulement. Même si l'efficacité de l'alimentation en barre brille dans la production répétée, l'usinage suisse peut également être efficace pour les prototypes lorsque votre géométrie est difficile à stabiliser sur un équipement conventionnel. La clé est de savoir si le processus réduit les risques et les retouches pour votre conception spécifique.
Q : Les machines suisses peuvent-elles également gérer les fonctionnalités de fraisage ?
UN:De nombreuses configurations suisses prennent en charge des outils dynamiques capables de fraiser des méplats, de percer des trous transversaux et de créer des fonctionnalités qui nécessiteraient autrement des opérations secondaires. La capacité exacte dépend de la configuration de la machine et de la stratégie d'outillage.
Q : Comment dois-je spécifier les exigences d’ébavurage pour les petites pièces ?
UN:Soyez explicite. « Ébavurer toutes les arêtes » peut être interprété différemment selon la géométrie. Si une arête vive est fonctionnellement requise, signalez-le. Si vous avez besoin d'une rupture de bord cohérente, précisez clairement vos attentes afin que le fournisseur puisse planifier une approche appropriée.
Q : Quelles informations permettent à un fournisseur de proposer un devis précis ?
UN:Un dessin clair (avec zones de tolérance et exigences de finition), les exigences de matériaux et de finition, la quantité cible et une note sur la fonction de la pièce ou les conditions d'accouplement. Si certaines dimensions sont essentielles à l’assemblage, signalez-les : cela améliore souvent à la fois le prix et la fiabilité.
Prêt à rendre vos petites pièces de précision plus prévisibles ?
Si vous êtes confronté à des ajustements incohérents, des marques d'outils, des problèmes de bavures ou de longs délais de livraison causés par plusieurs configurations, le tournage sur tour de type suisse peut être la voie la plus propre vers une qualité stable et une production plus fluide. Partagez votre dessin et vos exigences clés avecShenzhen Honmor Precision Technology Co., Ltd. et laissez une équipe expérimentée vous aider à choisir un plan d'usinage qui protège les tolérances, améliore la répétabilité et réduit les coûts inutiles. Contactez-nouspour démarrer la discussion sur votre projet.
Actualités connexes
- Qu'est-ce qui fait des pièces d'usinage CNC complexes à 5 axes l'épine dorsale de la fabrication avancée ?
- Pourquoi les pièces tournées en titane haute tolérance sont-elles l'épine dorsale de l'innovation aérospatiale et médicale ?
- Pourquoi les pièces automobiles usinées CNC sur 5 axes sont-elles le choix intelligent pour les composants automobiles complexes ?
- Pourquoi les pièces tournées en aluminium CNC sont-elles la solution privilégiée pour les composants légers et de haute précision ?
- Les prototypes imprimés en 3D rapides peuvent-ils réellement accélérer votre R&D et réduire les coûts ?
- Composants métalliques de prototype CNC : pourquoi sont-ils essentiels pour votre prochain projet
Laissez-moi un message