Abstrait
Cet article explore les principes d'ingénierie, les applications et les stratégies de conception derrièrePièces d'usinage CNC complexes à 5 axes. Il examine comment le contrôle simultané des mouvements permet de produire des géométries impossibles sur les machines à trois axes conventionnelles. La discussion couvre la sélection des matériaux, la gestion des tolérances, les applications industrielles dans les secteurs aérospatial et médical, ainsi que les directives de conception critiques qui garantissent la fabricabilité. Des informations pratiques destinées aux ingénieurs évaluant les fournisseurs sont également fournies.
Table des matières
- Comprendre les mécanismes de base de l'usinage 5 axes
- Usinage simultané ou indexé : quelle est la différence ?
- Les matériaux et leur impact sur la stratégie d'usinage
- Atteindre la précision : tolérances et état de surface
- Lignes directrices de conception pour la fabricabilité
- Applications industrielles et analyses de cas
- Évaluation d'un partenaire d'usinage 5 axes
- Foire aux questions
Comprendre les mécanismes de base de l'usinage 5 axes
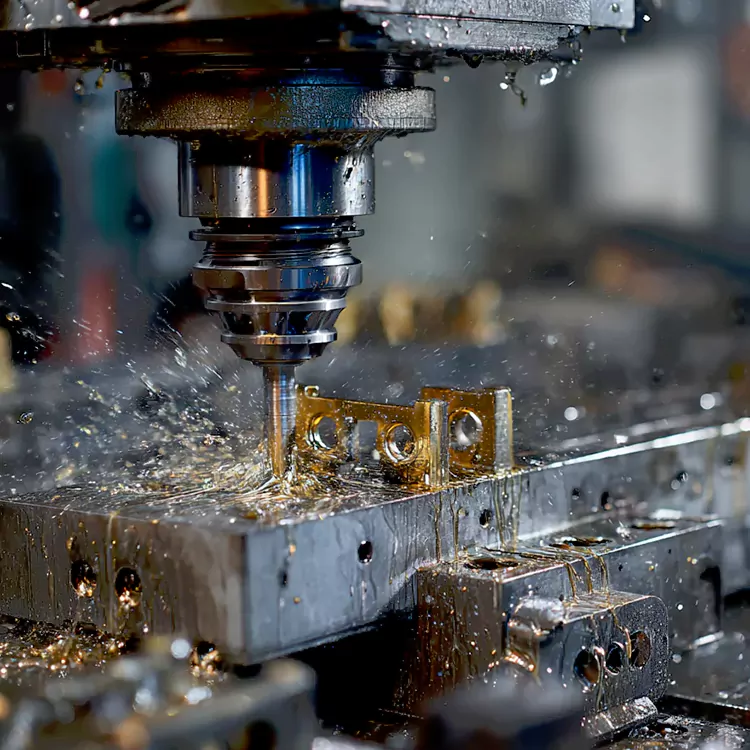
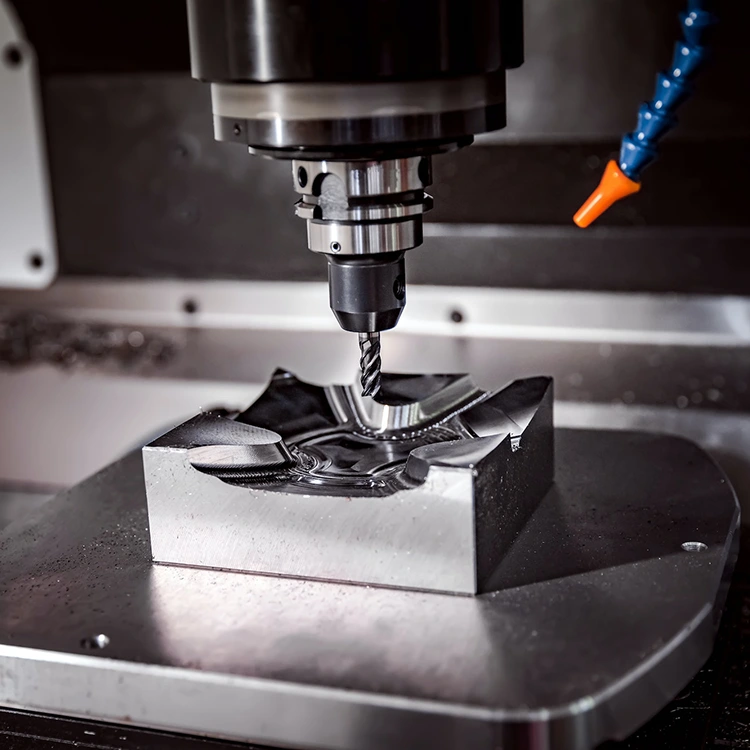
Le fondement de la fabrication de précision moderne repose sur la capacité de déplacer simultanément les outils de coupe dans plusieurs directions. UNPièces d'usinage CNC complexes à 5 axesL'opération représente le summum de cette capacité, ajoutant deux axes de rotation aux mouvements linéaires conventionnels X, Y et Z. Cette configuration permet à l'outil de coupe d'approcher la pièce sous pratiquement n'importe quel angle sans avoir besoin de repositionnements répétés.
Sur une machine standard à trois axes, la pièce reste fixe tandis que l'outil se déplace le long de trois axes perpendiculaires. L'accès à plusieurs faces d'un composant nécessite un repositionnement manuel, ce qui introduit des erreurs cumulatives et prolonge les temps de cycle. L'usinage à cinq axes élimine cette contrainte en introduisant un mouvement de rotation qui peut incliner et faire pivoter la tête de broche, la table de travail ou les deux.
Les deux axes rotatifs expliqués
Les axes supplémentaires sont généralement désignés par A, B et C, deux d'entre eux étant actifs en fonction de la configuration de la machine. L'axe A tourne autour de l'axe X, l'axe B tourne autour de l'axe Y et l'axe C tourne autour de l'axe Z. Une machine à tourillon, par exemple, peut utiliser les axes A et C pour incliner et faire pivoter la pièce, tandis qu'une machine à tête pivotante peut utiliser les axes B et C pour orienter l'outil de coupe.
Cette capacité mécanique se traduit directement par des avantages de fabrication. Lorsqu'une pièce nécessite des contre-dépouilles, des cavités profondes ou des surfaces complexes de forme libre, l'outil peut maintenir un angle de contact optimal avec le matériau tout au long de la trajectoire de coupe. Cela améliore non seulement la qualité de la surface, mais prolonge également la durée de vie de l'outil en répartissant l'usure plus uniformément sur l'arête de coupe.
Aperçu clé :L'ajustement continu de l'orientation de l'outil est ce qui différencie l'usinage à cinq axes des configurations multi-axes plus simples. Le contrôleur de la machine doit calculer et synchroniser le mouvement des cinq axes en temps réel pour suivre un parcours d'outil précis tout en évitant les collisions.
Usinage simultané ou indexé : quelle est la différence ?
Dans le domaine de la technologie à cinq axes, il existe deux modes opérationnels distincts. Comprendre la différence est essentiel lors de la spécification des exigences ou de l'évaluation des capacités d'un fournisseur.
Usinage simultané sur 5 axes
En mode simultané, les cinq axes se déplacent ensemble pendant le processus de découpe. Les axes rotatifs ne se verrouillent pas en position pendant l'enlèvement de matière ; au lieu de cela, ils s'ajustent continuellement pour maintenir l'orientation souhaitée de l'outil par rapport à la surface usinée. Cette approche est essentielle pour les géométries dont la courbure change continuellement, telles que les aubes de turbine, les roues et les implants orthopédiques.
Le contrôleur doit coordonner les mouvements linéaires et rotatifs avec une extrême précision. Même un petit changement angulaire au niveau de l'axe rotatif peut se traduire par un mouvement important au niveau de la pointe de l'outil, en particulier lorsque l'ensemble d'outils a une longueur importante. Des données cinématiques précises et une compensation en temps réel sont donc indispensables.
Usinage 3+2 axes (indexé)
L'usinage indexé, souvent appelé 3+2, positionne les axes rotatifs à des angles fixes puis effectue la découpe avec uniquement les trois axes linéaires en mouvement. Les axes rotatifs restent stationnaires pendant la coupe proprement dite. Cette méthode offre une plus grande stabilité et une programmation plus simple que l'usinage simultané, ce qui la rend adaptée aux pièces présentant des caractéristiques planes dans différentes orientations.
| Fonctionnalité | 5 axes simultanés | 3+2 axes (indexés) |
|---|---|---|
| Mouvement de l'axe pendant la coupe | Les cinq axes bougent ensemble | Axes rotatifs fixes ; seuls X, Y, Z bougent |
| Idéal pour | Surfaces de forme libre, roues, pales | Faces planes inclinées, pièces prismatiques |
| Complexité de la programmation | Haut; nécessite une FAO et une simulation avancées | Modéré; similaire à 3 axes avec indexation |
| Stabilité d'usinage | Inférieur en raison du mouvement de rotation continu | Plus haut; configuration rigide pendant la coupe |
| Capacité de finition de surface | Excellent sur les surfaces courbes | Excellent sur les surfaces plates et étagées |
Tous les fournisseurs qui annoncent une capacité à cinq axes ne maîtrisent pas les deux modes. L'usinage simultané nécessite une compréhension plus approfondie de la cinématique de la machine, du développement du post-processeur et de la prévention des collisions. Lorsqu'un projet implique une géométrie de forme libre complexe, il est essentiel de vérifier l'expérience d'usinage simultané d'un fournisseur.
Les matériaux et leur impact sur la stratégie d'usinage
La sélection des matériaux façonne chaque aspect du processus d'usinage, des paramètres de coupe à la sélection des outils et à la stratégie de montage. L'usinage à cinq axes est compatible avec un large éventail de matériaux, mais chacun présente des défis distincts.
Alliages d'aluminium
L'aluminium fait partie des métaux les plus usinables pour les opérations à cinq axes. Les nuances telles que 6061 et 7075 offrent un excellent équilibre entre résistance, poids et usinabilité. L'alliage 7075, souvent décrit comme « super aluminium », offre une résistance à la traction nettement supérieure à celle du 6061, ce qui en fait un choix privilégié pour les composants structurels aérospatiaux où la réduction de poids est essentielle.
Alliages de titane et de nickel
Les alliages de titane, en particulier le Ti-6Al-4V, et les superalliages à base de nickel comme l'Inconel sont essentiels dans les applications aérospatiales et médicales en raison de leur rapport résistance/poids exceptionnel et de leur résistance à la corrosion. Cependant, ces matériaux génèrent une chaleur importante lors de la coupe et ont tendance à s'écrouir, ce qui nécessite un outillage pointu, une distribution optimisée du liquide de refroidissement et des paramètres de coupe conservateurs.
Aciers inoxydables et aciers à outils
Les nuances d'acier inoxydable, notamment 17-4 PH et 316L, sont courantes dans les dispositifs médicaux et les équipements de transformation des aliments. Leur haute ténacité et leur faible conductivité thermique exigent une évacuation soigneuse des copeaux et un refroidissement efficace. L'acier à outils et les alliages trempés augmentent encore la difficulté, nécessitant souvent un outillage spécialisé en carbure ou en céramique.
Plastiques et composites techniques
Des matériaux tels que le PEEK, le POM, le PTFE et les composites en fibre de carbone sont de plus en plus spécifiés pour les applications sensibles au poids. Ces matériaux présentent leurs propres défis, notamment la sensibilité à la chaleur, le risque de délaminage et la nécessité d'arêtes de coupe tranchantes et polies pour empêcher l'arrachement des fibres ou la fonte de la surface.
- Alliages d'aluminium : excellente usinabilité, largement utilisés pour les composants de structure
- Alliages de titane : haute résistance, résistants à la chaleur, difficiles à usiner
- Aciers inoxydables : résistants à la corrosion, tenaces, nécessitent une gestion minutieuse des copeaux
- Superalliages de nickel : résistance extrême aux températures, faible usinabilité
- Plastiques techniques : légers, sensibles à la chaleur, nécessitent un outillage tranchant
- Composites : rapport résistance/poids élevé, sujets au délaminage
Atteindre la précision : tolérances et état de surface
La valeur de l’usinage cinq axes ne réside pas seulement dans sa capacité à créer des formes complexes, mais aussi dans le fait qu’elle le fait avec une précision extraordinaire. Les tolérances réalisables sur les machines à cinq axes bien entretenues atteignent généralement ±0,005 mm (±0,0002 pouces) sur les caractéristiques critiques.
Pourquoi l'usinage à configuration unique améliore la précision
Chaque fois qu'une pièce est repositionnée sur une machine, le risque d'erreur augmente. L'usure des fixations, les incohérences de serrage et les facteurs humains contribuent tous aux écarts de position. En usinant plusieurs faces en une seule configuration, la technologie à cinq axes élimine cette source d'erreur. La relation entre les éléments usinés dans la même configuration est intrinsèquement plus précise car elle est établie par la cinématique de la machine plutôt que par le positionnement externe.
Ce principe est particulièrement important pour les pièces présentant des tolérances géométriques serrées, telles que les surfaces de contact, les alésages de roulement et les faces d'étanchéité. Par exemple, un composant de boîtier comportant plusieurs supports de montage à différents angles peut être réalisé sans les erreurs d'empilement cumulatives qui accompagneraient plusieurs configurations sur une machine à trois axes.
Considérations sur la finition de surface
L'état de surface dans l'usinage cinq axes est influencé par la stratégie de parcours d'outil, la géométrie de l'outil, les paramètres de coupe et la rigidité de la configuration. Lorsque l'outil est maintenu à un angle optimal par rapport à la surface, la vitesse de coupe effective à la pointe de l'outil reste plus constante, réduisant ainsi les marques témoins et améliorant l'uniformité.
| Paramètre | Gamme typique | Facteurs influençant le résultat |
|---|---|---|
| Tolérance dimensionnelle | ±0,005 mm à ±0,05 mm | Précision de la machine, stabilité thermique, fixation |
| Rugosité de surface (Ra) | 0,4 µm à 3,2 µm | Parcours d'outil, état de l'outil, vitesse de broche |
| Tolérance angulaire | ±0,01° à ±0,1° | Calibrage de l'axe rotatif, modèle cinématique |
| Tolérance de position | ±0,005 mm à ±0,02 mm | Géométrie de la machine, calibrage du palpeur |
Note:Des tolérances plus strictes sont possibles sur des caractéristiques spécifiques, mais peuvent nécessiter une inspection supplémentaire, des vitesses d'avance plus lentes ou un outillage spécialisé. Une tolérance excessive sur les dimensions non critiques augmente le coût sans avantage fonctionnel.
Lignes directrices de conception pour la fabricabilité
La conception pour l'usinage à cinq axes nécessite un équilibre entre les exigences fonctionnelles et l'aspect pratique de la fabrication. Même si la technologie élargit le domaine du possible, certains principes régissent toujours une production efficace.
Alignement des fonctionnalités et accès aux outils
L'alignement des caractéristiques avec les axes principaux de la machine simplifie la programmation et réduit la demande de mouvement rotatif. Bien que les machines à cinq axes puissent atteindre des éléments sous des angles arbitraires, l'alignement des éléments planaires avec X, Y ou Z réduit le temps de cycle et améliore la qualité de la surface. Cette ligne directrice doit être considérée comme une recommandation plutôt que comme une règle rigide, car les capacités de la machine peuvent justifier des approches alternatives.
Épaisseur de paroi et profondeur de cavité
Les parois minces et les cavités profondes présentent des défis dans toute opération d'usinage. Dans le travail à cinq axes, le risque de déviation et de vibration augmente lorsque l'outil doit pénétrer profondément dans une cavité ou usiner une paroi avec un support limité. Augmenter l'épaisseur de paroi lorsque cela est possible, ouvrir la géométrie de la cavité ou utiliser des conceptions étagées peuvent améliorer la rigidité et réduire le besoin d'outillage spécialisé.
Sélection des outils et accessibilité
L'outil de coupe doit pouvoir atteindre l'élément sans entrer en collision avec d'autres parties de la pièce ou du dispositif. Cette considération est particulièrement pertinente pour les caractéristiques internes et les contre-dépouilles. Les logiciels de FAO peuvent simuler des parcours d'outils et détecter les collisions, mais la prise en compte précoce de l'accès aux outils lors de la phase de conception évite des refontes coûteuses ultérieures.
- Alignez les fonctionnalités avec les axes principaux lorsque cela est possible
- Évitez les cavités trop profondes avec des ouvertures étroites
- Épaisseur de paroi conçue pour résister aux forces de coupe
- Tenir compte des rapports longueur/diamètre de l'outil pour les fonctionnalités profondes
- Utilisez les rayons dans les coins internes pour correspondre aux tailles d'outils standard
- Vérifiez l'accès aux outils pendant la phase de conception, pas après
Applications industrielles et analyses de cas
La demande de composants complexes usinés sur cinq axes couvre plusieurs secteurs de haute technologie, chacun avec ses propres exigences de performance et préférences en matière de matériaux.
Composants aérospatiaux
La fabrication aérospatiale s'appuie fortement sur l'usinage à cinq axes pour les composants structurels, les pièces de moteur et les gouvernes de vol. Les aubes de turbine, les roues et les disques aubagés nécessitent une capacité de mouvement simultané pour obtenir des surfaces aérodynamiques et des géométries à parois minces qui maximisent l'efficacité. Les matériaux tels que les alliages de titane et les superalliages de nickel sont courants et nécessitent des stratégies d'outillage et de coupe spécialisées.
Les composants du fuselage et les éléments structurels des ailes bénéficient également d’un usinage sur cinq axes. La possibilité d'usiner des formes grandes et complexes en une seule configuration réduit les erreurs d'assemblage et améliore l'ajustement des pièces à assembler.
Dispositifs médicaux et implants
Les implants orthopédiques, les instruments chirurgicaux et les composants dentaires nécessitent les plus hauts niveaux de précision et de qualité de surface. L'usinage à cinq axes permet la production d'implants spécifiques au patient avec des structures poreuses complexes qui favorisent la croissance osseuse, ainsi que d'instruments aux géométries complexes qui seraient impossibles à fabriquer autrement.
Le titane et ses alliages sont les matériaux dominants dans ce secteur, appréciés pour leur biocompatibilité et leurs propriétés mécaniques. La finition de surface des composants de l'implant doit répondre à des normes strictes pour minimiser le risque d'adhésion bactérienne et garantir une bonne intégration avec les tissus environnants.
Automobile et sport automobile
Les composants automobiles hautes performances, notamment les culasses, les carters de transmission et les pièces de turbocompresseur, bénéficient de la précision et de la qualité de surface obtenues grâce à l'usinage à cinq axes. L'industrie du sport automobile repousse souvent les limites de la complexité de conception, exigeant une production rapide de composants aux géométries organiques et optimisées.
Robotique et automatisation
Les articulations robotiques, les effecteurs terminaux et les cadres structurels nécessitent des composants légers et rigides aux géométries complexes. L'usinage à cinq axes permet l'intégration de fonctionnalités qui nécessiteraient autrement un assemblage, réduisant ainsi le nombre de pièces et améliorant la fiabilité du système.
Évaluation d'un partenaire d'usinage 5 axes
La sélection du bon partenaire de fabrication est aussi importante que la conception elle-même. Tous les fournisseurs qui revendiquent une capacité à cinq axes ne peuvent pas offrir la précision et la qualité de surface qu'exigent les pièces complexes.
Expérience avec des géométries similaires
L'indicateur le plus fiable de l'adéquation d'un fournisseur est son expérience avec des composants de complexité comparable. Une entreprise qui produit régulièrement des turbines ou des implants médicaux possède une expertise différente de celle qui usine principalement de simples supports ou plaques. Demander des exemples de travaux similaires donne un aperçu de leurs capacités.
Technologie des machines et métrologie
La machine-outil elle-même n’est qu’une partie de l’équation. L'équipement de mesure utilisé pour vérifier la pièce finie est tout aussi important. Les machines à mesurer tridimensionnelles (MMT), les systèmes de sondage en cours de processus et le balayage à lumière structurée sont tous des outils précieux pour garantir que les géométries complexes répondent aux spécifications.
Programmation et simulation de FAO
Un logiciel de FAO avancé capable de générer des parcours d'outils efficaces à cinq axes est essentiel. Les outils de simulation et de vérification qui détectent les collisions et les rainures avant le début de l'usinage permettent de gagner du temps et d'éviter des erreurs coûteuses. Un fournisseur qui s’appuie sur des méthodes de programmation obsolètes ou qui manque de capacités de simulation peut avoir des difficultés à gérer des projets complexes.
Honneur maintientcapacités de fabrication de pointeet une expérience éprouvée dans la fourniture de composants de précision dans les secteurs aérospatial, médical et industriel.Contactez-nouspour discuter des exigences de votre projet et recevoir une évaluation complète.
Foire aux questions
L'usinage à trois axes déplace l'outil de coupe le long de trois axes linéaires : X, Y et Z. L'usinage à cinq axes ajoute deux axes de rotation, permettant à l'outil d'approcher la pièce sous plusieurs angles sans repositionnement. Cela permet la production de géométries complexes, réduit le temps de configuration et améliore la précision en éliminant les erreurs dues à plusieurs serrages.
Oui. Les machines à cinq axes atteignent régulièrement des tolérances de ±0,005 mm (±0,0002 pouces) sur les caractéristiques critiques. La capacité de configuration unique contribue largement à cette précision, car elle élimine les erreurs de position qui s'accumulent lorsqu'une pièce est déplacée entre les opérations. Cependant, pour atteindre de telles tolérances, il faut un entretien approprié de la machine, une stabilité thermique et une planification minutieuse des processus.
La plupart des métaux usinables, des plastiques techniques et des composites peuvent être traités sur des machines à cinq axes. Les matériaux courants comprennent les alliages d'aluminium, les alliages de titane, les aciers inoxydables, les superalliages de nickel, le PEEK, le POM et les composites de fibres de carbone. La sélection des matériaux influence les paramètres de coupe, l'outillage et la stratégie de montage ; elle doit donc être prise en compte dès le début du processus de conception.
Lors de l'usinage simultané, les cinq axes se déplacent ensemble pendant la coupe, permettant un ajustement continu de l'orientation de l'outil pour suivre des surfaces complexes. En usinage 3+2 (indexé), les axes rotatifs sont positionnés à des angles fixes et verrouillés tandis que les trois axes linéaires effectuent la coupe. L'usinage simultané est nécessaire pour les surfaces de forme libre, tandis que 3+2 est souvent suffisant pour les pièces présentant des caractéristiques planes inclinées.
Même si l'usinage à cinq axes élargit la gamme de géométries réalisables, certaines fonctionnalités restent difficiles. Des cavités très profondes et étroites avec un accès limité aux outils, des parois extrêmement fines sujettes aux vibrations et des éléments internes impossibles à atteindre sans un porte-à-faux excessif de l'outil en sont des exemples. L'optimisation de la conception, telle que la géométrie de l'ouverture de la cavité ou l'ajustement de l'épaisseur des parois, peut souvent atténuer ces défis.
La finition de surface est généralement spécifiée à l'aide du paramètre Ra (rugosité moyenne), mesuré en micromètres ou micropouces. Dans l'usinage cinq axes, la finition réalisable dépend de la stratégie de parcours d'outil, de l'état de l'outil et de la stabilité de la machine. Les valeurs typiques vont de Ra 0,4 µm pour une finition fine à Ra 3,2 µm pour des usages plus généraux. La finition de surface ne doit être spécifiée que lorsque cela est fonctionnellement nécessaire, car des exigences plus strictes augmentent les coûts et le temps de traitement.
Une demande complète doit inclure des modèles CAO 3D dans un format standard tel que STEP ou IGES, des dessins 2D avec des tolérances critiques et des exigences de finition de surface, les spécifications des matériaux, la quantité et toute exigence particulière de manipulation ou d'inspection. Fournir des informations sur la fonction et les caractéristiques critiques de la pièce aide le fabricant à optimiser le processus et à identifier rapidement les problèmes de fabrication potentiels.
Prêt à donner vie à vos conceptions de composants les plus complexes ? Notre équipe d'ingénieurs est prête à évaluer vos besoins et à recommander la stratégie d'usinage optimale.
Obtenir un devis →